Tin tức - Dự Án
Tại sao máy hàn điểm cần khí N₂? Phân tích kỹ thuật và dòng máy hàn điểm Koki
Khi tìm hiểu về máy hàn điểm selective, một trong những thông số kỹ thuật đầu tiên bạn sẽ gặp là yêu cầu cung cấp khí N₂ (nitrogen).
Nhiều kỹ sư mới tiếp cận công nghệ này thường đặt câu hỏi: “Tại sao phải dùng N₂? Hàn trong không khí thông thường không được sao?”
Câu trả lời không đơn giản là “có” hay “không”.
Hiểu đúng vai trò của N₂ trong hàn selective giúp bạn ra quyết định đầu tư thiết bị chính xác hơn, tránh lãng phí ngân sách vào tính năng không cần thiết – hoặc ngược lại, tránh bỏ qua một yếu tố kỹ thuật quan trọng ảnh hưởng trực tiếp đến chất lượng sản phẩm.

Vì sao oxy là kẻ thù của mối hàn?
Để hiểu tại sao N₂ quan trọng, trước tiên cần hiểu điều gì xảy ra khi hàn trong môi trường không khí.
Không khí chứa khoảng 21% oxy.
Khi chì hàn được nung nóng đến 255–265°C trong quá trình hàn selective, oxy trong không khí tác động trực tiếp lên bề mặt chì hàn lỏng và chân linh kiện đồng.
Phản ứng oxy hóa xảy ra theo hai cơ chế song song:
Cơ chế 1 – Oxy hóa bề mặt chì hàn lỏng:
Lớp oxide thiếc (SnO và SnO₂) hình thành liên tục trên bề mặt chì hàn lỏng trong nồi hàn.
Lớp oxide này tích tụ thành dross (xỉ hàn) – chất thải rắn nổi trên bề mặt nồi hàn.
Dross không có khả năng dẫn điện và cơ học, nếu lẫn vào mối hàn sẽ tạo ra void và giảm chất lượng mối hàn nghiêm trọng.
Cơ chế 2 – Oxy hóa bề mặt pad đồng và chân linh kiện:
Ngay cả sau khi flux đã làm sạch lớp oxide ban đầu, oxy trong không khí tiếp tục tái oxy hóa bề mặt đồng trong khoảng thời gian từ khi flux hoạt hóa đến khi chì hàn lỏng điền đầy lỗ through-hole.
Lớp oxide tái sinh này cản trở quá trình hình thành hợp kim liên kim loại (IMC – Intermetallic Compound) giữa chì hàn và đồng.
IMC yếu → mối hàn yếu về cơ học và dẫn điện kém hơn.
N₂ hoạt động như thế nào trong máy hàn điểm?
Khí N₂ (nitrogen) là khí trơ, không tham gia phản ứng hóa học với kim loại ở nhiệt độ hàn.
Khi được bơm vào vùng hàn với áp suất 0.4–0.5 MPa và lưu lượng 25 L/min mỗi nồi DIP (thông số tiêu chuẩn trên dòng máy hàn điểm Koki), N₂ tạo ra một màn khí bảo vệ bao phủ hoàn toàn bề mặt chì hàn lỏng và vùng tiếp xúc giữa chì hàn và chân linh kiện.
Màn khí N₂ thực hiện hai chức năng kỹ thuật cốt lõi:
Chức năng 1 – Loại bỏ oxy khỏi vùng hàn:
N₂ đẩy oxy ra khỏi vùng tiếp xúc giữa chì hàn lỏng và bề mặt kim loại.
Không có oxy → không có phản ứng oxy hóa → không tạo ra dross mới trên bề mặt nồi hàn.
Không có oxy → bề mặt đồng duy trì trạng thái sạch sau khi flux hoạt hóa → IMC hình thành đầy đủ và đồng đều.
Chức năng 2 – Duy trì môi trường trơ liên tục:
Khác với flux chỉ bảo vệ bề mặt trong một khoảng thời gian ngắn và bị tiêu hao trong quá trình hàn, N₂ được cung cấp liên tục trong suốt quá trình hàn.
Điều này đặc biệt quan trọng với chì hàn không chì (lead-free) vì hợp kim SAC305 có tính nhạy oxy hóa cao hơn chì hàn thông thường Sn63/Pb37.
So sánh kỹ thuật: hàn air vs hàn N₂
Đây là phần mà nhiều kỹ sư quan tâm nhất – sự khác biệt thực sự giữa hai môi trường hàn là gì?
Chất lượng mối hàn
Hàn air:
Mối hàn có xu hướng xỉn màu hơn do lớp oxide mỏng hình thành trên bề mặt trong quá trình đông đặc.
Tỷ lệ void (lỗ rỗng bên trong mối hàn) cao hơn, đặc biệt với chì hàn lead-free nhiệt độ cao.
Với linh kiện THT có lỗ aspect ratio cao (> 3:1), hole fill thường không đạt 75% theo yêu cầu IPC-A-610 Class 2.
Hàn N₂:
Mối hàn sáng bóng, bề mặt nhẵn và đồng đều – dấu hiệu của IMC hình thành đầy đủ.
Tỷ lệ void giảm đáng kể, đặc biệt với chì hàn SAC305 ở nhiệt độ cao.
Hole fill cải thiện rõ rệt, dễ dàng đạt 75–100% theo yêu cầu IPC-A-610 Class 2 và Class 3.
Với tùy chọn IPH (Induction Preheating) trên dòng Koki ULTIMA-NEO-L, hole fill đạt mức tối ưu ngay cả với lỗ aspect ratio cao nhất.
Tốc độ tạo dross
Hàn air:
Dross tích tụ nhanh trên bề mặt nồi hàn, thường phải vớt dross sau mỗi 2–4 giờ vận hành tùy nhiệt độ và loại chì hàn.
Chi phí chì hàn thực tế cao hơn vì một phần đáng kể chì hàn bị chuyển thành dross không sử dụng được.
Với chì hàn SAC305 lead-free có giá cao hơn chì hàn thông thường, lượng dross thừa gây thiệt hại kinh tế đáng kể theo thời gian.
Hàn N₂:
Tốc độ tạo dross giảm hơn 80% so với hàn air trong cùng điều kiện nhiệt độ và loại chì hàn.
Tần suất vệ sinh nồi hàn giảm mạnh, giảm downtime và chi phí nhân công bảo trì.
Tuổi thọ chì hàn trong nồi kéo dài hơn, tiết kiệm trực tiếp chi phí vật liệu hàng tháng.
Dòng máy hàn điểm Koki inline như SELBOII và EQS tiêu thụ chì hàn ít hơn máy hàn sóng truyền thống hơn 1/15, kết hợp môi trường N₂ giúp tối ưu hóa chi phí vật liệu tối đa.
Khả năng đạt tiêu chuẩn IPC
| Tiêu chí IPC-A-610 | Hàn air | Hàn N₂ |
|---|---|---|
| Độ sáng bóng mối hàn | Đạt Class 2 (có thể xỉn nhẹ) | Đạt Class 2 và Class 3 |
| Hole fill ≥ 75% | Khó với lỗ sâu | Đạt ổn định |
| Void rate | Cao hơn | Thấp hơn đáng kể |
| Bề mặt mối hàn | Có thể có oxide nhẹ | Sạch, đồng đều |
| IPC Class 3 (ô tô, y tế) | Khó đạt ổn định | Đạt được với thông số đúng |
Khi nào nên dùng hàn N₂, khi nào hàn air đủ?
Đây là câu hỏi thực tế mà kỹ sư cần trả lời trước khi chọn thiết bị.
Hàn N₂ là bắt buộc khi:
Sản phẩm yêu cầu IPC-A-610 Class 3:
Ngành ô tô (IATF 16949), y tế (ISO 13485), hàng không vũ trụ (AS9100) và thiết bị quân sự đều yêu cầu Class 3.
Class 3 đòi hỏi hole fill ≥ 75%, không chấp nhận void đáng kể và bề mặt mối hàn phải đồng đều.
Hàn air không thể đạt ổn định tiêu chí này, đặc biệt với chì hàn lead-free SAC305.
Sử dụng chì hàn lead-free (SAC305 và tương đương):
SAC305 có nhiệt độ nóng chảy 217–220°C, cao hơn đáng kể so với Sn63/Pb37 (183°C).
Nhiệt độ hàn cao hơn → tốc độ oxy hóa tăng mạnh → lượng dross tạo ra trong môi trường air tăng gấp nhiều lần.
Với SAC305, hàn N₂ không chỉ cải thiện chất lượng mà còn là giải pháp kinh tế hơn về chi phí chì hàn dài hạn.
PCB có lỗ through-hole aspect ratio cao (> 3:1):
PCB nhiều lớp (multilayer) với lỗ nhỏ và sâu yêu cầu chì hàn lỏng có sức căng bề mặt thấp để thấm vào lỗ theo nguyên lý mao dẫn.
N₂ giúp giảm sức căng bề mặt của chì hàn lỏng, cải thiện đáng kể khả năng điền đầy lỗ sâu.
Sản xuất cho thị trường xuất khẩu yêu cầu RoHS:
Thị trường EU, Nhật Bản và nhiều quốc gia khác bắt buộc tuân thủ RoHS → phải dùng chì hàn lead-free → cần N₂ để đảm bảo chất lượng và kinh tế vận hành.
Hàn air có thể chấp nhận được khi:
Sản phẩm chỉ yêu cầu IPC-A-610 Class 2:
Điện tử dân dụng, thiết bị điện gia dụng và một số thiết bị công nghiệp không yêu cầu Class 3 có thể chấp nhận hàn air với thông số được tối ưu tốt.
Vẫn dùng chì hàn có chì (leaded solder):
Sn63/Pb37 ở nhiệt độ hàn thấp hơn tạo ít dross hơn trong môi trường air, chi phí vận hành chênh lệch so với N₂ ít hơn so với lead-free.
Nhà máy chưa có hạ tầng N₂ và ngân sách hạ tầng hạn chế:
Máy hàn sóng WS-401LF của Koki là ví dụ điển hình cho phân khúc này – hàn air lead-free với yêu cầu hạ tầng đơn giản.
Dòng máy hàn điểm Koki N₂ tại Medin – Lựa chọn cho từng quy mô

Medin là đại lý ủy quyền chính thức của Koki tại Việt Nam, phân phối đầy đủ các dòng máy hàn điểm N₂ từ benchtop đến inline:
Dòng benchtop N₂ – phù hợp R&D và sản xuất small-lot
ULTIMA-TRZ – TakuROBO® benchtop selective soldering:
- N₂ 0.4–0.5 MPa, 25 L/min.
- Nồi hàn khoảng 16 kg, PCB đến X330 × Y250 mm.
- Đa chế độ hàn, thay thế hoàn toàn hàn tay THT.
- Chi phí đầu tư ban đầu thấp nhất trong dòng N₂ Koki.
Dòng All-In-One N₂ – compact, tiết kiệm mặt bằng
ULTIMA-NEO-L 232 – NEO-L® all-in-one selective soldering:
- N₂ 0.4–0.5 MPa, 25 L/min.
- Nồi hàn khoảng 32 kg, PCB đến X460 × Y380 mm.
- Tích hợp flux + hàn trong một máy, tùy chọn IPH (Induction Preheating) cải thiện hole fill tối đa.
- Phù hợp nhà máy cần all-in-one không muốn quản lý nhiều thiết bị riêng lẻ.
Dòng inline N₂ – phù hợp sản xuất công nghiệp quy mô lớn
SELBOII-350SHDD – Module connection inline:
- N₂ 0.4–0.5 MPa, 50 L/min (25 L/min mỗi nồi DIP).
- PCB đến X400 × Y350 mm, carbon lamp heater.
- Tự động changeover qua barcode, CE certified.
- Module connection linh hoạt, tùy chỉnh số nồi hàn theo yêu cầu.
EQS-350SHDD – One-frame structure inline:
- N₂ 0.4–0.5 MPa, 50 L/min (25 L/min mỗi nồi DIP).
- PCB đến X400 × Y350 mm, cấu hình 2–3 nồi hàn trên cùng một khung.
- Barcode automatic changeover, slide-in/out solder pot.
EQSS-330SHD – Buildup structure inline:
- N₂ 0.4–0.5 MPa, 25 L/min (1 nồi) → 50 L/min (2 nồi khi mở rộng).
- PCB đến X250 × Y330 mm, panel heater.
- Bắt đầu nhỏ gọn với 1 nồi hàn, mở rộng lên 2 nồi khi sản lượng tăng.
- Chi phí đầu tư ban đầu thấp nhất trong dòng inline N₂.

Lưu ý kỹ thuật khi lắp đặt hệ thống N₂ cho máy hàn điểm
Trước khi đầu tư máy hàn điểm N₂, kỹ sư cần chuẩn bị hạ tầng cung cấp N₂ phù hợp.
Nguồn cung cấp N₂:
Có hai lựa chọn chính: bình chứa N₂ lỏng (liquid nitrogen tank) hoặc máy tạo N₂ (nitrogen generator).
Với lưu lượng tiêu thụ 25 L/min cho một nồi hàn đến 75 L/min cho ba nồi hàn (SELBOII ba module DIP), máy tạo N₂ thường kinh tế hơn trong dài hạn so với mua bình N₂ định kỳ.
Độ tinh khiết N₂ tối thiểu:
Tất cả dòng máy hàn điểm Koki yêu cầu N₂ độ tinh khiết ≥99.99% (còn gọi là 4N purity).
N₂ không đủ tinh khiết vẫn chứa oxy dư, làm giảm hiệu quả bảo vệ và có thể tạo dross nhiều hơn mong đợi.
Cần kiểm tra spec của máy tạo N₂ hoặc nhà cung cấp bình N₂ để đảm bảo đạt ≥99.99%.
Áp suất đường ống:
Duy trì áp suất ổn định 0.4–0.5 MPa tại đầu vào máy hàn.
Biến động áp suất N₂ ảnh hưởng đến lưu lượng thực tế vào vùng hàn, gây mất ổn định chất lượng mối hàn.
Nên lắp bộ điều áp (pressure regulator) và đồng hồ áp suất tại điểm kết nối với máy hàn.
Đường ống N₂:
Sử dụng ống inox hoặc ống đồng, tránh ống nhựa PVC có thể thẩm thấu oxy vào đường ống N₂.
Kiểm tra rò rỉ toàn bộ hệ thống trước khi vận hành chính thức.
Tại sao nên chọn Medin là đối tác cung cấp máy hàn điểm N₂?
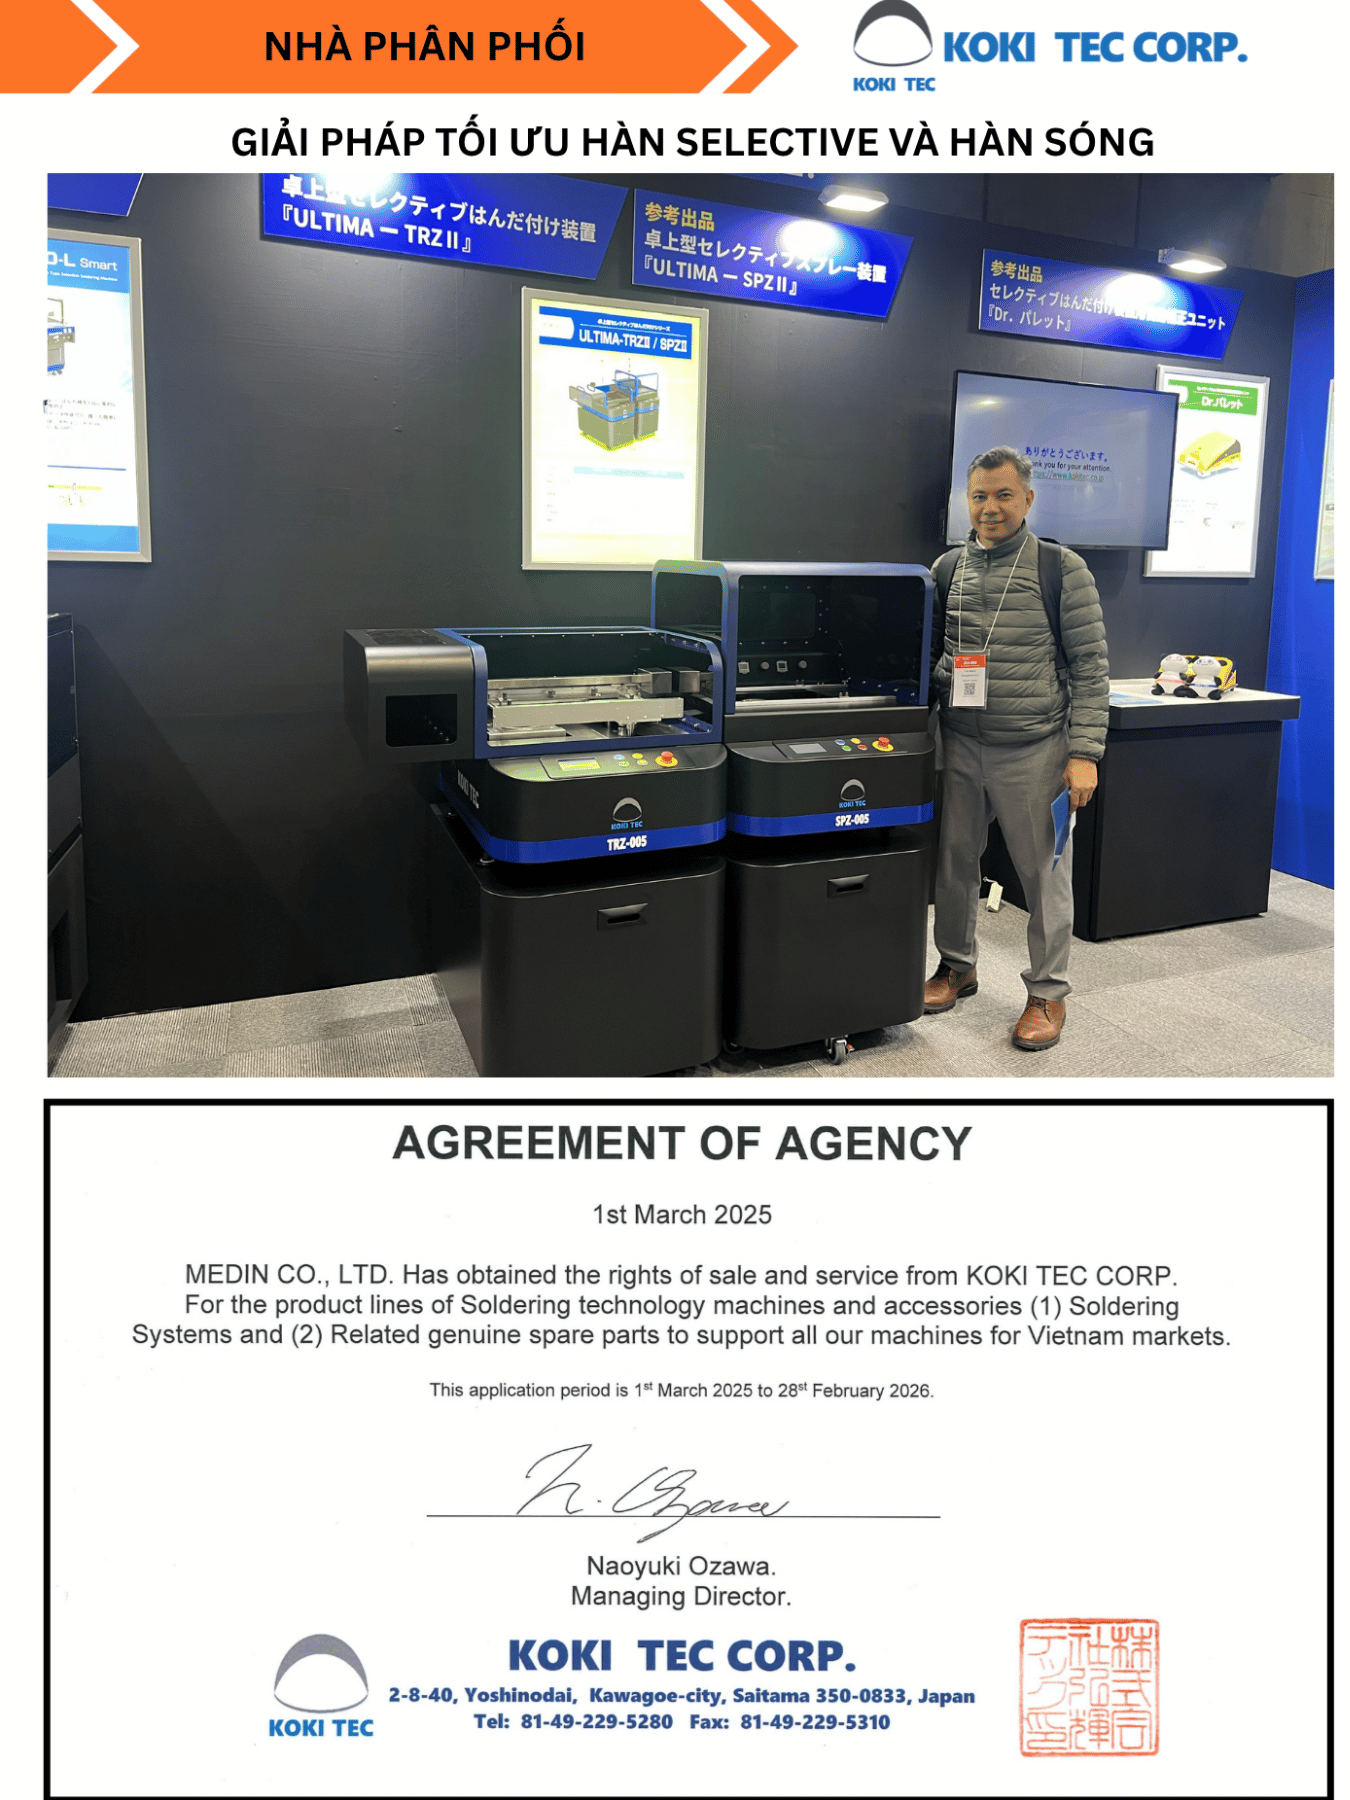
Medin Company là đại lý ủy quyền chính thức của Koki tại Việt Nam, với nhiều năm kinh nghiệm thực tiễn trong lĩnh vực cung cấp thiết bị SMT-PCBA và giải pháp tự động hóa dây chuyền sản xuất điện tử.
Tư vấn kỹ thuật hạ tầng N₂ toàn diện:
Medin không chỉ cung cấp máy hàn điểm mà còn tư vấn toàn bộ hạ tầng N₂ đi kèm: lưu lượng cần thiết, lựa chọn máy tạo N₂ hay bình chứa, thiết kế đường ống và điểm kết nối phù hợp với layout nhà xưởng.
Hỗ trợ kỹ thuật 24/7:
Đội ngũ kỹ sư được đào tạo chuyên sâu về toàn bộ dòng sản phẩm Koki, sẵn sàng hỗ trợ cài đặt thông số N₂, kiểm tra chất lượng mối hàn và xử lý sự cố bất kỳ lúc nào.
Khảo sát thực tế và dùng thử miễn phí:
Kỹ sư Medin trực tiếp đến nhà máy khảo sát yêu cầu sản phẩm, tiêu chuẩn IPC cần đạt và đề xuất dòng máy N₂ phù hợp nhất.
Chương trình dùng thử miễn phí với PCB thực tế trước khi ra quyết định đầu tư.
Bảo hành chính hãng, phụ tùng sẵn có:
Toàn bộ thiết bị nhập khẩu trực tiếp từ Koki Nhật Bản, kèm chứng nhận xuất xứ và tài liệu kỹ thuật gốc.
👉 Xem toàn bộ dòng máy hàn điểm Koki N₂ tại Medin
Kết luận
Khí N₂ không phải tùy chọn xa xỉ trong hàn selective – đó là yếu tố kỹ thuật quyết định sự khác biệt giữa mối hàn đạt chuẩn IPC Class 2 và mối hàn đạt chuẩn IPC Class 3.
Với chì hàn lead-free SAC305 đang trở thành tiêu chuẩn bắt buộc trong chuỗi cung ứng toàn cầu, đầu tư máy hàn điểm N₂ không chỉ là quyết định về chất lượng mà còn là quyết định kinh tế đúng đắn khi tính đến chi phí dross, chi phí rework và chi phí tuân thủ tiêu chuẩn dài hạn.
Dòng máy hàn điểm Koki – từ benchtop ULTIMA-TRZ đến inline SELBOII và EQS – cung cấp hệ thống N₂ được tích hợp và tối ưu hóa từ thiết kế, giúp kỹ sư kiểm soát chất lượng mối hàn ở mức cao nhất với chi phí vận hành hợp lý nhất.
Giới thiệu KOKI TECH CORP
– Chuyên sản xuất và bán các hệ thống hàn tiên tiến, KOKI TECH CORP cung cấp nhiều giải pháp toàn diện được thiết kế để đáp ứng nhu cầu đa dạng của nhóm khách hàng.
Từ hệ thống hàn dòng chảy đến hệ thống hàn nóng chảy lại, máy phun chất trợ hàn và các hệ thống hàn tự động khác, danh mục sản phẩm của chúng tôi luôn đi đầu trong đổi mới công nghệ.
———————-
👉 Xem thêm sản phẩm của Koki
Liên Hệ Medin Co., Ltd
- Công ty TNHH Mễ Đình được thành lập từ năm 2006.
- Từ đó đến nay Medin luôn là Công ty dẫn đầu về lĩnh vực Tự Động Hoá ở thị trường trong và ngoài nước với hơn 1,000 khách hàng, cùng với rất nhiều dự án lớn nhỏ cho các nhà máy sản xuất.
- Chúng tôi cung cấp cho khách hàng những giải phát tuyệt vời nhất trong việc ứng dụng Tự Động Hoá vào sản xuất
- Phương châm: “Giải pháp của chúng tôi, lợi ích của khách hàng”
- Giá trị cốt lõi: “Uy tín là sự tồn tại của chúng tôi”